JMII膜片联轴器在装配前,需要先对两个连接轴端进行基础检查,确认轴头表面无明显磕碰、锈蚀与毛刺,保证轴径尺寸符合装配匹配要求。安装间隙的控制需要先理清间隙的定义,该间隙指联轴器两组半联轴器之间的轴向距离,并非膜片组件自身的预留缝隙。装配时要将半联轴器分别预装在驱动端与从动端轴上,暂时不锁紧固定螺栓,通过移动设备底座调整轴向位置,初步预留出符合要求的间隙数值。间隙过大,会让膜片在运转过程中承受额外的拉伸载荷,反复交变作用下加快膜片疲劳变形;间隙过小,设备受热膨胀后没有伸缩余量,会挤压膜片造成局部应力集中,运行时产生振动与异响。调整间隙过程中,应使用直尺或塞尺多点测量,避免单点测量带来的偏差,保证圆周方向各处间隙均匀一致。
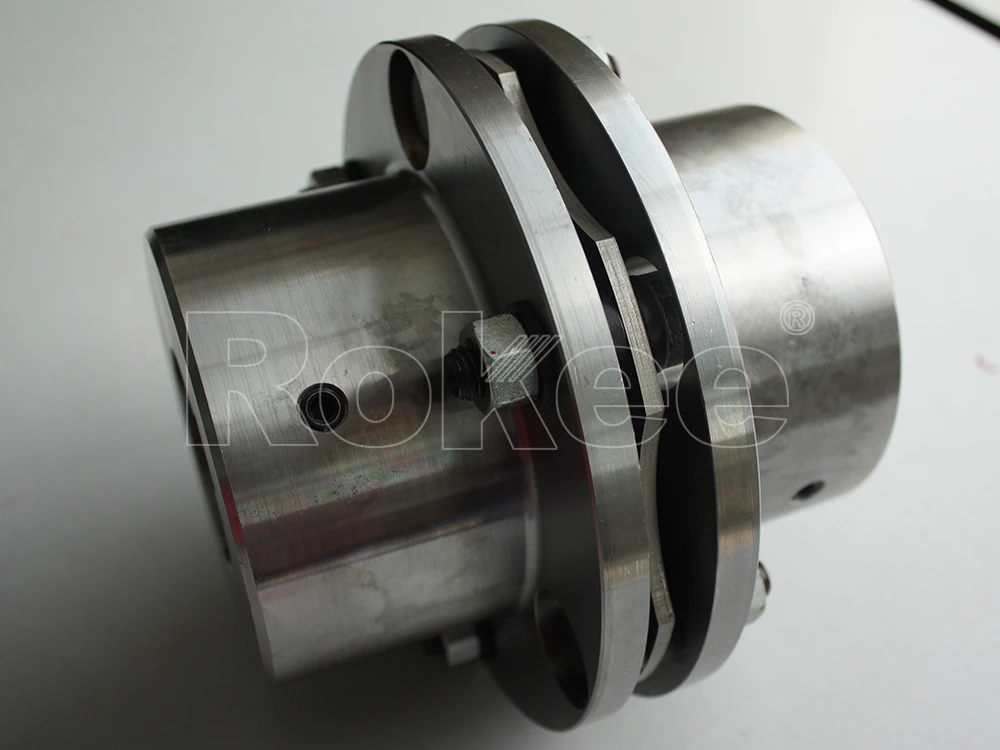
完成轴向间隙的初步定位后,需要同步调整两轴的对中状态,对中精度会直接影响间隙长期稳定,不能只关注间隙数值而忽略同轴度。径向与角度偏差会改变膜片受力形式,即便初始间隙达标,设备运行一段时间后,轴系的偏移也会改变实际轴向间隙大小。调整对中时,缓慢挪动设备,一边校正一边复测间隙,每次微调后静置片刻再读数,防止轴头回弹造成测量失真。在测量间隙时,需要避开膜片弯折变形的位置,测量点分布在联轴器外圆的多个方位,记录每一处的读数,保证各处差值维持在合理范围。当对中和间隙同时满足要求后,才可对半联轴器进行预紧,预紧操作要分多次对角拧紧螺栓,防止单侧受力导致半联轴器偏移,破坏已经调好的间隙状态。
设备运行工况会对JMII膜片联轴器安装间隙的选取产生影响,温度变化、轴系伸缩量是主要考量因素。工作环境温度升高,驱动轴和从动轴都会产生热伸长,轴体伸长量会直接压缩联轴器的安装间隙,因此常温装配时预留的间隙,需要预留出热膨胀对应的补偿空间。轴系长度较长的工况,热伸长总量更大,装配间隙取值应偏向区间上限;短轴系热变形小,间隙可以选取偏小的数值。频繁启停的工况下,轴体会反复发生伸缩变化,间隙不能设置得过小,避免启停瞬间出现硬性顶推。间隙选取还要结合联轴器本身膜片组的补偿能力,膜片允许的轴向补偿量决定了间隙可调范围,不能超出膜片自身可承受的轴向位移范围,防止膜片超出形变极限发生损坏。
间隙调整完成后的检查环节,需要在静态装配状态下进行多维度复核,确认间隙在稳定状态下保持不变。锁紧所有连接螺栓之后,再次圆周多点复测轴向间隙,对比锁紧前的数据,若出现明显变化,说明螺栓拧紧过程产生了轴向推力,需要松开螺栓重新调整位置。同时手动盘动轴系,观察转动过程是否存在卡滞、摩擦现象,盘车时留意膜片形态,正常情况下膜片保持平整,不会出现单侧扭曲、挤压的情况。盘车过程中如果发现膜片局部弯折,大概率是间隙不均匀或者对中偏差,需要重新校正,不可直接投入试运转。静态检查全部合格后,才可进入空载试运行阶段,试运行初期持续监测振动情况,观察间隙在温升过程中的变化趋势,及时判断轴系热膨胀是否在预期范围。
日常运维阶段同样需要关注JMII膜片联轴器安装间隙的变化,定期复测能够提前发现轴系状态改变带来的间隙偏移。设备长期运行,地脚螺栓松动、轴承磨损、基座沉降等因素,都会造成轴的位置偏移,间接改变联轴器轴向间隙。定期检测时,要在设备停机冷却至常温后开展,高温状态下测量得到的间隙数值不具备参考意义。复测间隙时,同时查看膜片外观,观察有无裂纹、褶皱、变形,膜片出现损伤往往伴随间隙异常。如果检测发现间隙超出允许范围,不能依靠强行拧紧螺栓修正,需要停机重新调整轴的位置,恢复到合格间隙区间。合理管控安装间隙,能够降低膜片承受的交变应力,延长联轴器使用寿命,减少轴系振动故障的发生概率,保障传动系统平稳持续运转。
JMII膜片联轴器,JMII膜片联轴器厂家,JMII膜片联轴器生产厂家,JMII膜片联轴器制造厂家,膜片联轴器厂家,膜片联轴器生产厂家,膜片联轴器制造厂家,联轴器厂家,联轴器生产厂家,联轴器制造厂家,荣基工业科技(江苏)有限公司
《JMII膜片联轴器安装间隙要求》由Rokee更新于2026年10月20日
国家标准膜片联轴器
荣基标准膜片联轴器
随机推荐
- JMJ型双膜片联轴器扭矩
- 单膜片联轴器
- JMJ型膜片联轴器角向补偿范围
- JM型膜片联轴器高频运转稳定原理
- JMJ膜片联轴器扭转刚度
- JMII型膜片联轴器轴向补偿量
- 双膜片联轴器夹角轴传动补偿
- JMII膜片联轴器减振缓冲性能
- JM膜片联轴器对中偏差允许范围
- 单膜片联轴器精密打磨处理
- JM膜片联轴器传动效率
- JM膜片联轴器型号规格
- 超长轴距膜片联轴器高精度定位优势
- 膜片式联轴器制造厂家
- 膜片式联轴器生产厂家
- JM型膜片联轴器发热改善处理方法
- 膜片式联轴器厂家
- JM膜片联轴器制造厂家
- JMII型膜片联轴器刚性传动性能
- 单膜片联轴器制造厂家
- 单膜片联轴器生产厂家
- JMJ膜片联轴器法兰连接结构
- 单膜片联轴器厂家
- JMJ胀套膜片联轴器制造厂家
- 风机双膜片联轴器
- JMJ膜片联轴器恶劣工况保养方法
- JM带中间轴膜片联轴器厂家
- 金属膜片联轴器供应商
- 超长轴距膜片联轴器轴孔公差标准
- 法兰式挠性膜片联轴器